Content
Pengurus pengeluaran yang menentukan pemotong laser logam CNC biasanya bermula dengan satu nombor: kuasa. Selepas beberapa bulan di atas lantai, nombor yang penting ternyata berbeza. Kos setiap bahagian, konsistensi tepi, dan selang penyelenggaraan menentukan sama ada mesin membayar sendiri. Jenis sumber laser memacu ketiga-tiganya.
Untuk kebanyakan operasi kepingan-logam dan plat, jawapan praktikal ialah laser gentian dalam julat 1000 W hingga 3000 W. Ia memotong keluli tahan karat, aluminium dan karbon dengan kos tenaga yang lebih rendah daripada CO2, dan ia tidak memerlukan penjajaran cermin resonator atau pengisian semula gas laser.
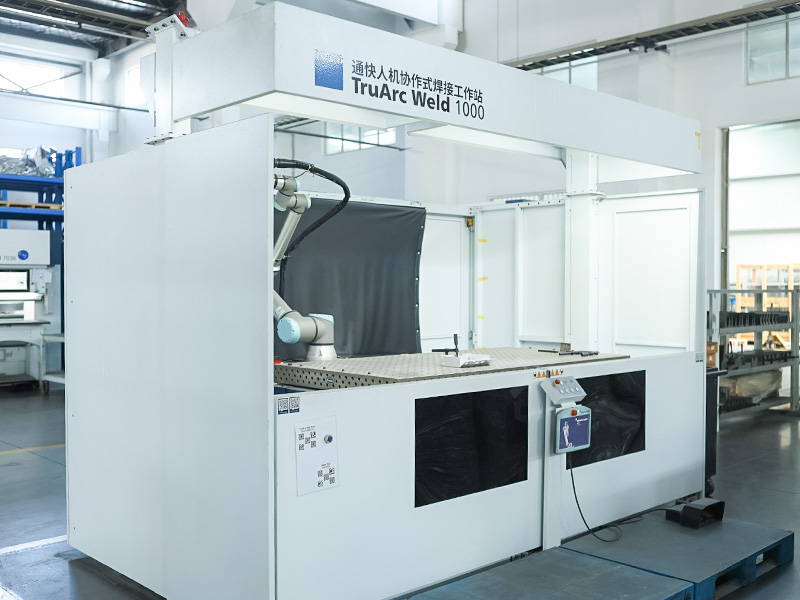
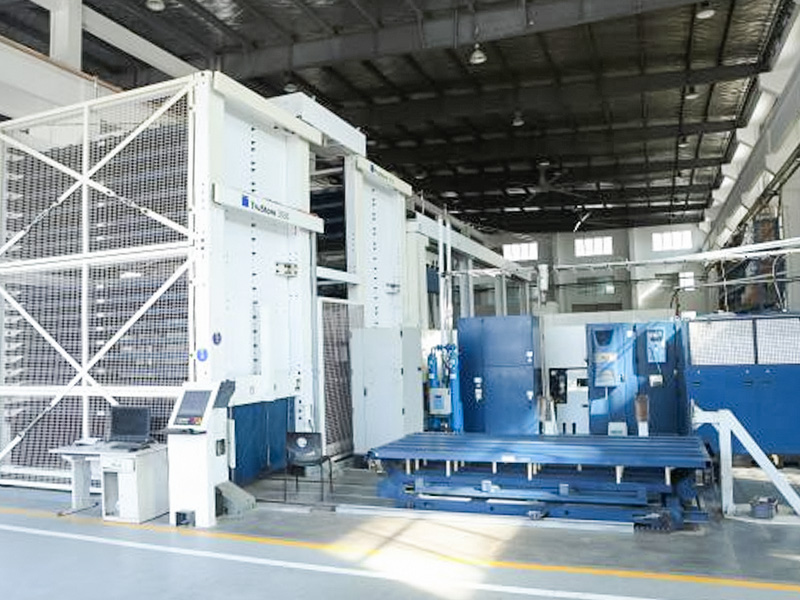 Mesin Pemotong Laser Serat untuk Lembaran Logam dengan Kawalan CNC Mesin ini menggunakan pancaran laser tenaga tinggi yang dipandu oleh sistem kawalan berangka termaju untuk memotong tahan karat, keluli karbon dan aluminium. Ia sesuai dengan kontur kelompok kecil atau kompleks, manakala modul meja kerja dan bantuan gasnya yang besar menyokong pengeluaran yang stabil dan berterusan. Lihat Produk →
Tiga jenis sumber laser pada masa ini memacu pemotongan logam industri: gentian, CO2, dan kristal. Sumber menentukan seberapa cekap tenaga memasuki logam, yang menetapkan kelajuan praktikal, kualiti tepi dan kos larian.
Laser gentian beroperasi berhampiran 1064 nm, panjang gelombang yang diserap oleh logam jauh lebih baik daripada 10.6 µm yang dipancarkan oleh laser CO2. Lebih banyak tenaga yang diserap bermakna pemotongan lebih pantas dan daya tarikan elektrik yang lebih rendah. Sumber gentian tidak mempunyai cermin resonator untuk diselaraskan dan tiada gas laser untuk diisi semula, jadi pusat penyelenggaraan rutin pada kepala pemotong, muncung dan kanta pelindung.
laser CO2 kekal sebagai pilihan yang terbukti untuk keluli karbon yang sangat tebal dengan bantuan oksigen dan untuk kedai yang juga memotong bukan logam. Kelemahan mereka ialah penggunaan kuasa yang lebih tinggi, cermin yang memerlukan pembersihan dan penjajaran, dan gas laser boleh guna.
Laser kristal (Nd:YAG dan Nd:YVO4) memberikan tumpuan yang sangat baik untuk ciri halus tetapi mempunyai hayat komponen yang lebih pendek dan kecekapan pengepaman yang lebih rendah. Mereka kini terhad kebanyakannya kepada pemesinan mikro ketepatan.
| taip | Panjang gelombang | Kecekapan pemotongan logam | Kos operasi | Peranan biasa |
|---|---|---|---|---|
| Fiber | Kira-kira 1064 nm | tinggi | rendah | Pengeluaran kepingan-logam dan plat |
| CO2 | 10.6 µm | Sederhana | tinggi | Keluli tebal dan pemotongan bukan logam |
| Kristal | Kira-kira 1064 nm | Sederhana | tinggi | Pemesinan mikro ketepatan |
Jika kerja anda dikuasai oleh kepingan keluli tahan karat, aluminium atau keluli karbon, gentian adalah lalai yang rasional. Sebelum anda memuktamadkan pembelian, lihat bagaimana untuk memilih mesin pemotong laser CNC yang betul untuk bengkel anda untuk menimbang pengecualian plat tebal dan bukan logam.
Empat spesifikasi mempunyai kesan paling kuat terhadap produktiviti. Bandingkan mereka pada ketebalan bahan anda sendiri dan bukannya pada maksimum risalah.
Laser gentian 3000 W biasanya memotong keluli lembut 12 mm pada 1.5 hingga 2.0 m/min dengan oksigen, manakala tahan karat 2 mm dengan nitrogen boleh berjalan pada 8 hingga 10 m/min. Anggarkan pengeluaran harian daripada ketebalan yang paling banyak anda proses, bukan daripada helaian paling nipis dalam katalog anda.
Kebanyakan mesin memetik ketepatan kedudukan berhampiran ±0.05 mm setiap meter dan kebolehulangan berhampiran ±0.03 mm. Pemasangan tab dan slot, kurungan engsel dan bahagian penyediaan kimpalan bergantung pada nilai ini lebih daripada pada kuasa laser.
Oksigen mempercepat pemotongan keluli karbon tetapi meninggalkan sedikit oksida di tepi. Nitrogen menghasilkan tepi yang bersih dan bebas oksida pada tahan karat dan aluminium. Pertukaran pantas antara nitrogen tekanan tinggi dan oksigen tekanan rendah menambahkan kefleksibelan penjadualan dan menghalang mesin daripada menjadi halangan.
Tindikan mudah suai mengurangkan percikan pada kanta dan duri di tepi bawah dengan memanjat kuasa semasa tindikan, kemudian menarik balik untuk potongan. Minta pembekal untuk sampel potongan pada ketebalan dominan anda dan periksa tepi bawah untuk najis dan muka yang dipotong untuk mencari kesan.
Setiap kerja pemotongan laser logam CNC mengikut urutan yang serupa. Memahami setiap peringkat membantu anda menilai keperluan perisian, automasi dan kemahiran pengendali sebelum anda menandatangani pesanan.
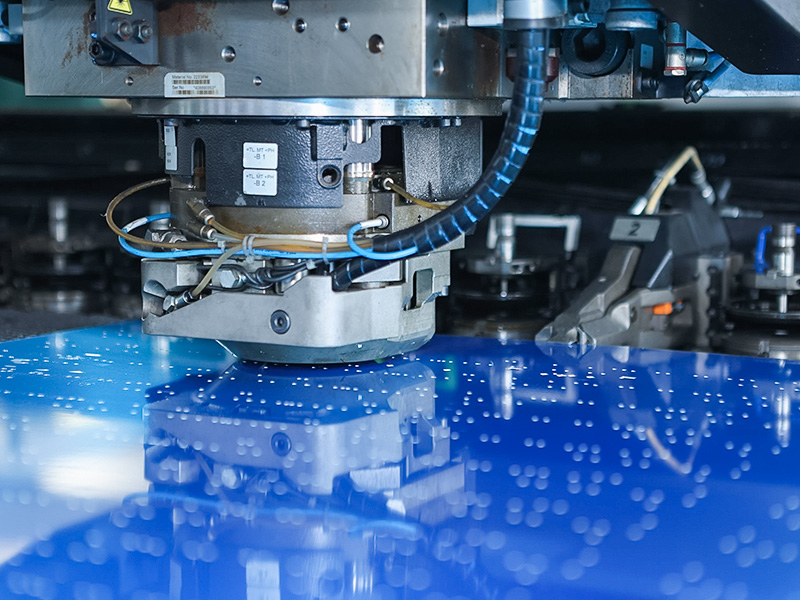
Untuk bahagian berat lubang, penekan tebuk CNC selalunya lebih pantas daripada pemotongan laser pada corak lubang berulang, manakala laser mengendalikan kontur kompleks, kelompok kecil dan keperluan tepi yang ketat. Kedua-dua mesin berfungsi dengan baik sebagai pelengkap dalam satu barisan pengeluaran.
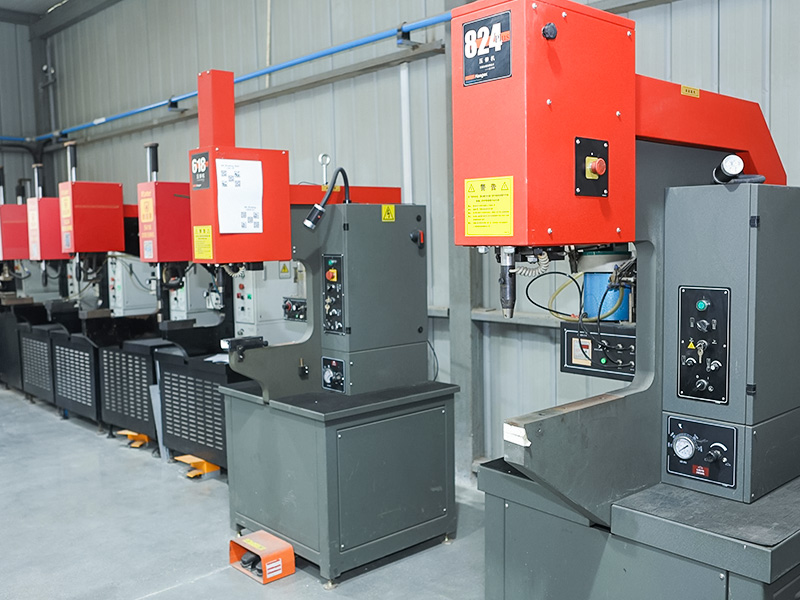
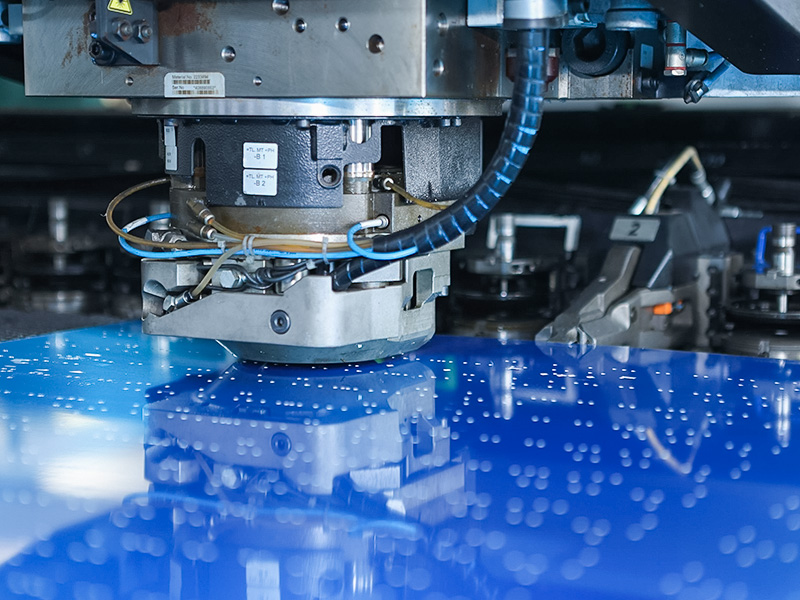 Mesin Penebuk CNC untuk Lembaran Logam dengan Ketegaran Tinggi Dibina untuk menumbuk, mengosongkan, membongkok dan melukis dalam, akhbar ini menampilkan bingkai tegar dan kawalan lejang, kelajuan dan tekanan CNC yang tepat. Ia mengendalikan keluli, aluminium dan beberapa kepingan bukan logam, menjadikannya pelengkap yang cekap kepada pemotongan laser untuk corak berulang. Lihat Produk →
Kuasa laser menetapkan kelajuan praktikal dan ketebalan maksimum untuk setiap bahan. Nilai di bawah menunjukkan had satu laluan biasa untuk laser gentian moden dengan gas bantuan yang disyorkan. Keputusan sebenar berbeza-beza mengikut kekakuan mesin, kualiti optik, kedudukan fokus dan ketulenan gas, jadi anggap mereka sebagai rangka kerja perbandingan dan bukannya jaminan.
| Kuasa gentian | Keluli lembut dengan oksigen | Tahan karat dengan nitrogen | Aluminium dengan nitrogen |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Jika kebanyakan kerja anda adalah 1 hingga 6 mm tahan karat dan aluminium, mesin 1500 W atau 3000 W mengimbangi kelajuan dan kos modal dengan baik. Jika anda kerap memotong keluli karbon 12 mm dan lebih tebal, pilih sekurang-kurangnya 6000 W. Bersaiz besar menaikkan harga pembelian dan keperluan perkhidmatan elektrik tanpa menambah baik output kepingan nipis.
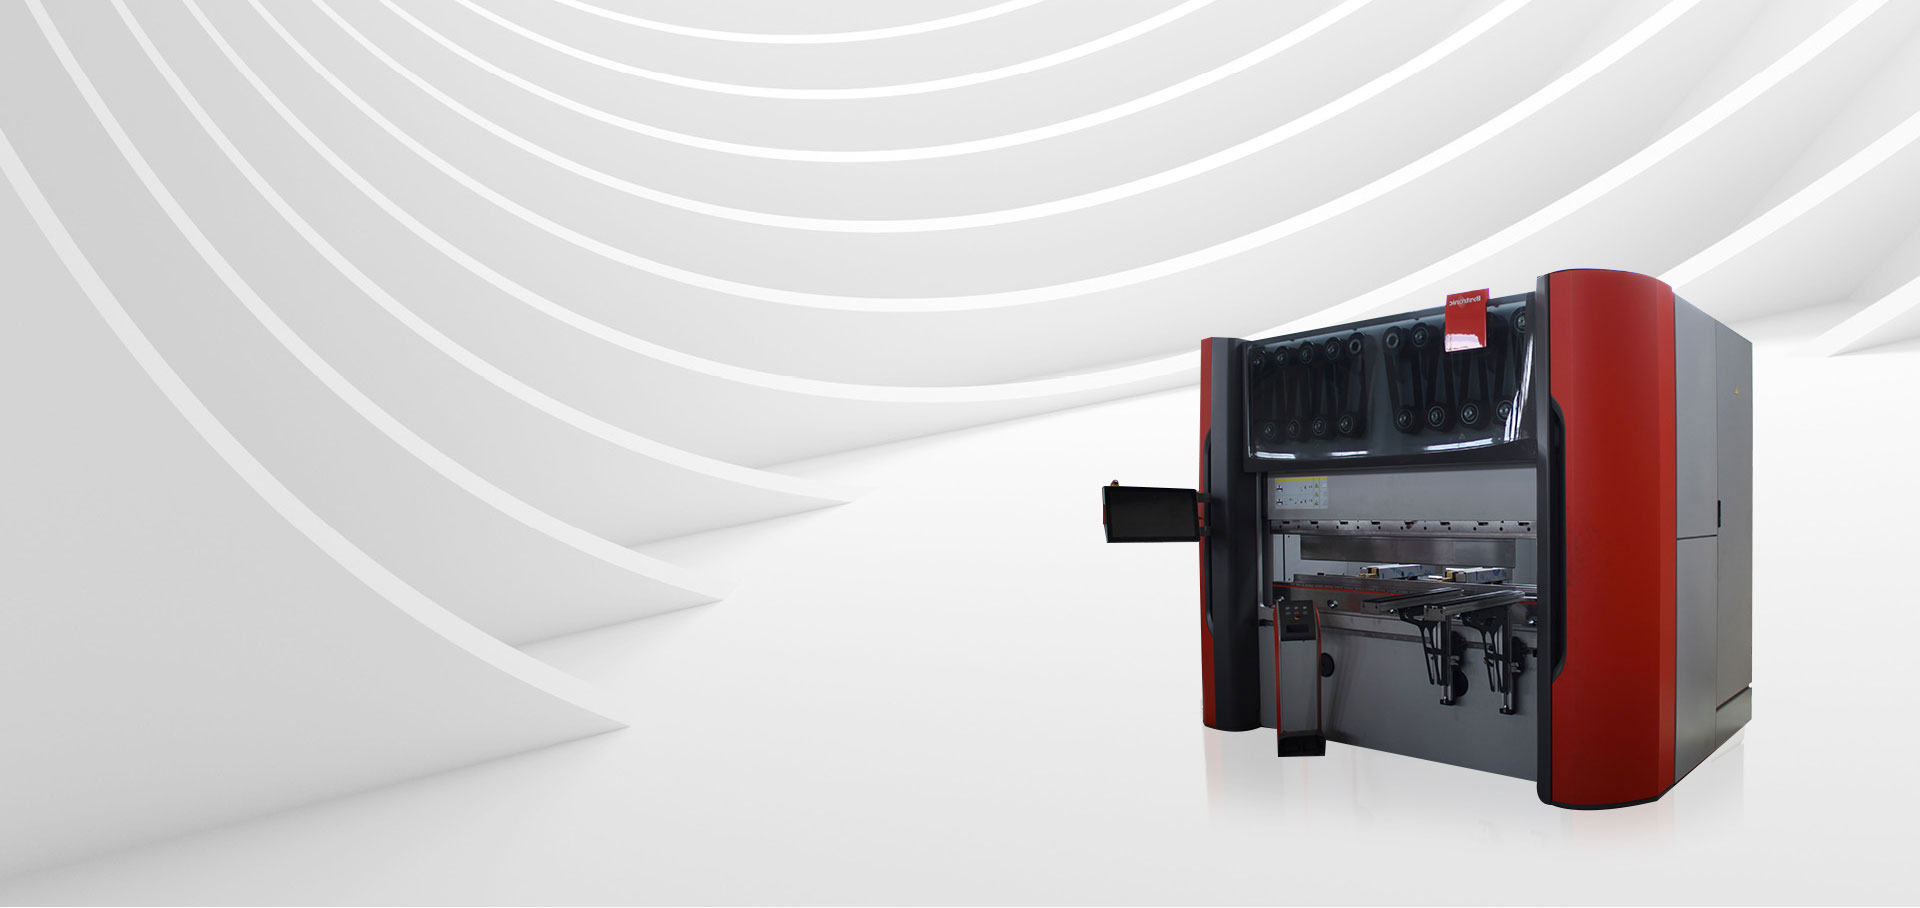
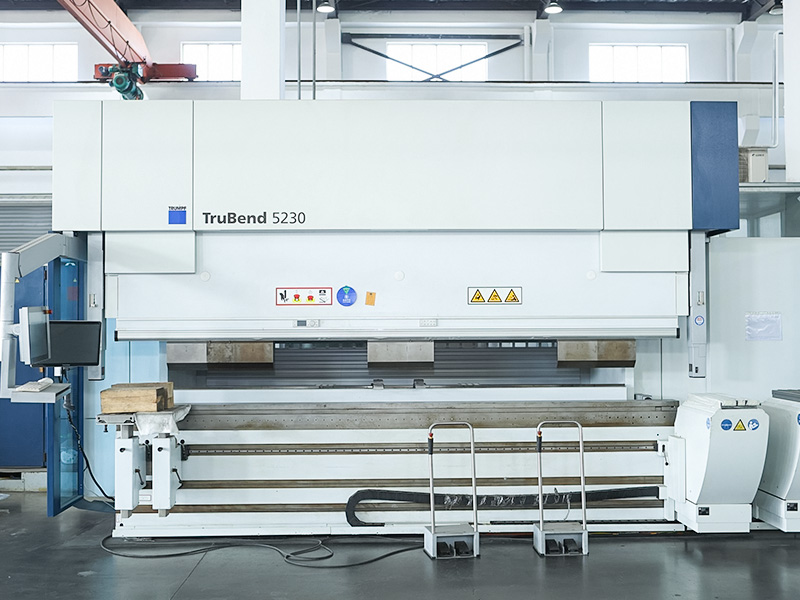
Kebanyakan bahagian yang dipotong masih perlu dibentuk. Mesin lentur CNC yang dipasangkan dengan laser melengkapkan talian, jadi rancang kedua-duanya bersama-sama untuk mengelakkan kesesakan daripada bergerak ke hilir.
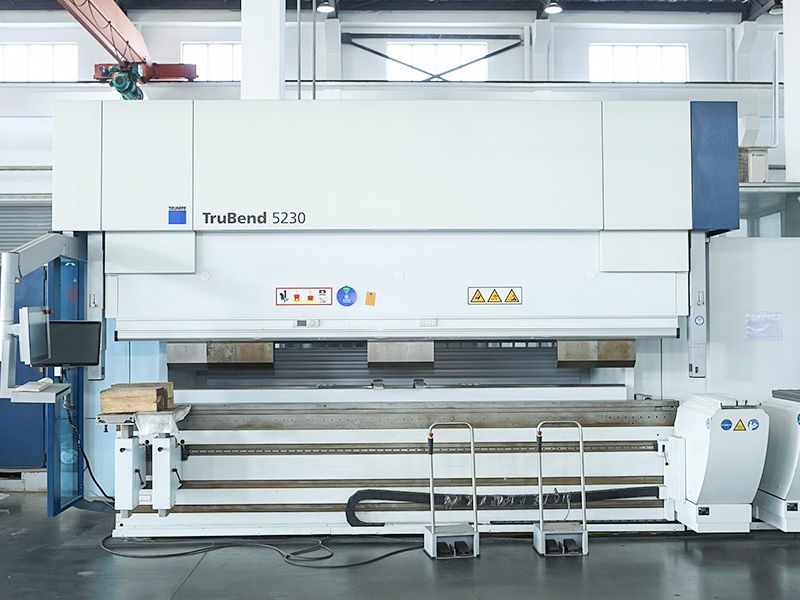 Mesin Lentur CNC dengan Kawalan Sudut Ketepatan Mesin lentur ini menggunakan sistem CNC berketepatan tinggi untuk menetapkan sudut, panjang dan tekanan, mengurangkan ralat dan memastikan ketepatan. Serasi dengan pelbagai acuan, ia memproses keluli karbon, keluli tahan karat, dan aluminium, dan disepadukan dengan lancar ke dalam barisan pengeluaran pemotongan untuk membentuk. Lihat Produk →
Jurang kos antara mesin muncul dalam tempoh 24 bulan pertama, selalunya lama sebelum mesin dilunaskan sepenuhnya.
Untuk volum fabrikasi biasa, kelebihan gentian pada elektrik, gas dan optik sahaja sering membayar harga permulaannya yang lebih tinggi dalam masa dua hingga tiga tahun, sebelum mengira keuntungan produktiviti daripada pemotongan yang lebih pantas.
Bolehkah pemotong laser logam gentian mengendalikan kuprum dan loyang?
ya. Kuprum dan loyang menyerap panjang gelombang gentian (kira-kira 1064 nm) jauh lebih baik daripada panjang gelombang CO2, itulah sebabnya gentian telah menjadi standard untuk aloi reflektif ini. Mesin masih memerlukan perlindungan terhadap pantulan belakang dalam gentian penghantaran dan kepala pemotong, jadi sahkan bahawa pembekal telah mengkonfigurasi optik dengan sewajarnya. Kelajuan pemotongan pada tembaga adalah lebih rendah daripada keluli lembut, dan nitrogen atau udara biasanya digunakan untuk mengelakkan pembentukan oksida.
Sekiranya saya menggunakan oksigen atau nitrogen untuk keluli tahan karat?
Gunakan nitrogen apabila pinggir mestilah bersih dan bebas oksida, yang diperlukan untuk bahagian yang boleh dilihat, penyediaan kimpalan atau komponen yang bersentuhan dengan makanan. Oksigen memberikan potongan lebih cepat sedikit pada tahan karat nipis tetapi meninggalkan tepi yang berubah warna dan lapisan oksida nipis. Jika kualiti tepi tidak kritikal dan bahagian itu akan dicat atau tersembunyi, oksigen boleh mengurangkan kos gas.
Berapa banyak ruang lantai dan infrastruktur utiliti yang diperlukan oleh pemotong laser logam CNC?
Mesin gentian 1500 W biasanya memerlukan kira-kira 8 hingga 15 meter persegi, termasuk penyejuk dan ruang untuk memuatkan kepingan dan penyingkiran bahagian. Bekalan elektrik biasanya 400 V tiga fasa dengan beban bersambung kira-kira 15 hingga 25 kVA bergantung pada tahap kuasa. Anda juga memerlukan talian bekalan gas bantuan; nitrogen boleh dihantar dalam silinder, dewar, atau tangki pukal bergantung pada penggunaan bulanan.
Pasaran pemotong laser logam CNC memberi ganjaran kepada pembeli yang memadankan mesin dengan campuran pengeluaran sebenar mereka. Mulakan dengan mesin gentian, sahkan kelajuan pemotongan sebenar pada ketebalan dominan anda, semak ketersediaan gas bantuan di rantau anda dan rancang pembentukan hiliran pada masa yang sama.
Jika anda sudah mempunyai lukisan atau senarai bahagian yang ditetapkan, perbincangan pantas dengan kami pasukan perkhidmatan tersuai boleh mengesahkan konfigurasi mesin sebelum anda melakukan reka letak.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu