Content
Tiga petikan duduk di atas meja pemilik kedai fabrikasi. Setiap sebut harga adalah untuk mesin pemotong laser logam kepingan, tetapi kuasa laser berjulat dari 4 kW hingga 12 kW, dan harga berbeza lebih daripada 40 peratus. Kedai ini terutamanya memotong keluli karbon 2 mm hingga 10 mm, mengambil kerja keluli tahan karat sekali-sekala, dan perlu mengetahui mesin mana yang akan membayar sendiri dalam tempoh lima tahun.
Jawapan ringkas: tidak ada satu mesin pemotong laser logam terbaik. Konfigurasi yang betul bergantung pada bahan yang anda proses, julat ketebalan yang paling kerap anda potong, sasaran pemprosesan anda dan kos setiap bahagian yang anda boleh terima. Panduan ini menerangkan cara membandingkan mesin pada spesifikasi, kos operasi dan kesesuaian aliran kerja sebelum anda membuat komitmen untuk membeli.
Mesin pemotong laser kepingan logam memfokuskan pancaran laser berkuasa tinggi ke tempat kecil pada permukaan logam. Tenaga mencairkan atau mengewapkan bahan, manakala gas bantuan sepaksi, biasanya nitrogen atau oksigen, meniup logam cair keluar dari kerf. Sistem gerakan CNC menggerakkan kepala pemotong di sepanjang laluan yang diprogramkan dan menghasilkan kontur, lubang dan tepi yang selalunya tidak memerlukan kemasan sekunder.
Dua sumber laser menguasai pemotongan logam lembaran hari ini:
Bagi kebanyakan fabrikasi kepingan logam moden, laser gentian telah menjadi pilihan lalai kerana kecekapan elektrik yang lebih tinggi, penyelenggaraan yang lebih rendah, dan penyerapan yang lebih baik pada logam reflektif. Itulah sebabnya kebanyakan perbandingan mesin pemotong laser kepingan logam bermula dengan laser gentian.
Sebelum membandingkan harga, bandingkan enam nombor. Mereka menentukan perkara yang sebenarnya boleh dilakukan oleh mesin di kedai anda.
| Spesifikasi | Apa Kesannya | Julat Biasa |
|---|---|---|
| Kuasa laser | Ketebalan pemotongan maksimum dan kelajuan pemotongan | 1.5 kW hingga 30 kW |
| Kawasan kerja | Saiz helaian terbesar diproses tanpa meletakkan semula | 3000 x 1500 mm hingga 6000 x 2500 mm |
| Ketebalan pemotongan, keluli lembut (bantuan oksigen) | Keupayaan plat tebal | 6 mm pada 1.5 kW hingga 40 mm pada 20 kW |
| Ketebalan pemotongan, keluli tahan karat dan aluminium (bantuan nitrogen) | Potongan bebas kotoran pada helaian nipis dan sederhana | 4 mm pada 1.5 kW hingga 25 mm pada 20 kW |
| Ketepatan kedudukan | Ketekalan dimensi merentas helaian | /-0.03 mm hingga /-0.05 mm |
| Kelajuan lintasan pantas maksimum | Masa terbiar antara bahagian | 80 m/min hingga 200 m/min |
Kesilapan biasa ialah membeli lebih banyak kuasa laser daripada yang dibenarkan oleh campuran bahan. Jika kebanyakan bahagian anda adalah keluli karbon 2 mm hingga 6 mm, laser gentian 6 kW memotong lebih cepat daripada unit 3 kW, tetapi peningkatan kelajuan menjadi lebih kecil pada tolok nipis. Untuk kepingan logam nipis, pecutan dan kawalan gerakan penting sama seperti watt mentah. Laser yang kuat pada sistem gerakan yang lemah menghasilkan bahagian yang boleh diterima pada daya pemprosesan yang lebih rendah.
Untuk perbincangan yang lebih mendalam tentang cara kuasa, kelajuan dan bahan berinteraksi, lihat bagaimana untuk memilih mesin pemotong laser CNC yang betul untuk kedai anda.
Setiap sumber laser mempunyai sampul pemotongan sendiri. Daripada membahaskan keunggulan mutlak, fikirkan tentang pekerjaan yang akan dijalankan pada mesin hampir setiap jam dalam seminggu.
Gentian pada pemotongan 6 kW hingga 8 kW dengan bantuan oksigen pada kelajuan tinggi. CO2 juga berfungsi, tetapi ia menggunakan lebih banyak elektrik setiap meter pemotongan.
Serat dengan bantuan nitrogen menghasilkan tepi yang bersih dan bebas najis. CO2 nyata lebih perlahan dalam julat ini.
Serat adalah pilihan praktikal kerana panjang gelombang 1064 nmnya diserap dengan baik oleh logam pemantul. CO2 boleh memantulkan kembali dan merosakkan komponen optik.
Laser gentian 12 kW atau lebih tinggi dan laser CO2 kedua-duanya memotong plat tebal. Kos setiap bahagian bergantung pada jenis gas, kelajuan pemotongan, dan keperluan kualiti tepi.
Mesin gentian tunggal dengan parameter kuasa boleh laras dan program bersarang yang baik mengendalikan pelbagai lebih baik daripada unit CO2 pada bajet yang sama.
Memotong lubang yang lebih kecil daripada ketebalan kepingan memerlukan mod rasuk yang baik. Laser gentian biasanya menghasilkan sudut yang lebih tajam dan kerf yang lebih kecil.
Harga belian hanyalah sebahagian daripada jumlah kos. Mesin pemotong laser kepingan logam menggunakan elektrik, membantu gas, dan bahan habis pakai dalam setiap waktu bekerja. Selama lima tahun, kos operasi ini selalunya melebihi harga awal.
Pemacu kos utama ialah:
Sebelum menandatangani apa-apa, minta anggaran kos setiap bahagian berdasarkan lukisan dan bahan sebenar anda. Mesin yang lebih perlahan dengan penggunaan gas yang lebih rendah boleh mengalahkan mesin yang lebih pantas pada jumlah kos setiap bahagian. Anda boleh meminta pengiraan ini apabila anda hubungi kami dengan senarai bahan anda.
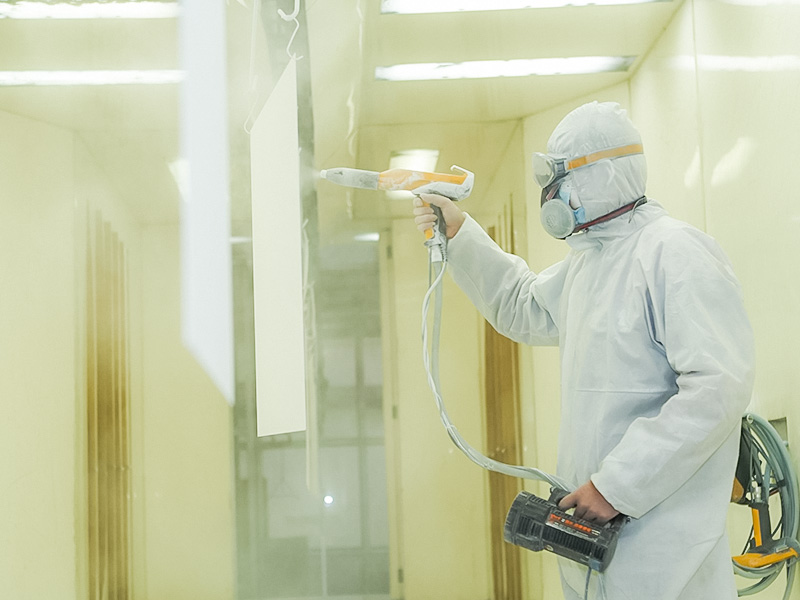
Mesin pemotong laser kepingan logam tidak berfungsi secara bersendirian. Dalam barisan fabrikasi biasa, pemotong laser menerima kepingan yang diratakan, dan bahagian yang dipotong bergerak ke tebukan, lenturan, kimpalan dan kemasan permukaan. Oleh itu, pilihan mesin laser harus mempertimbangkan apa yang berlaku sebelum dan selepasnya.
Urutan biasa kelihatan seperti ini:
Mesin yang anda pilih harus sepadan dengan kelajuan output mesin meratakan hulu dan stesen lentur dan tebuk hiliran. Laser berkuasa tinggi yang menyalurkan bahagian lebih cepat daripada yang boleh diproses oleh krew lentur hanya menggerakkan kesesakan lebih jauh ke bawah garisan.
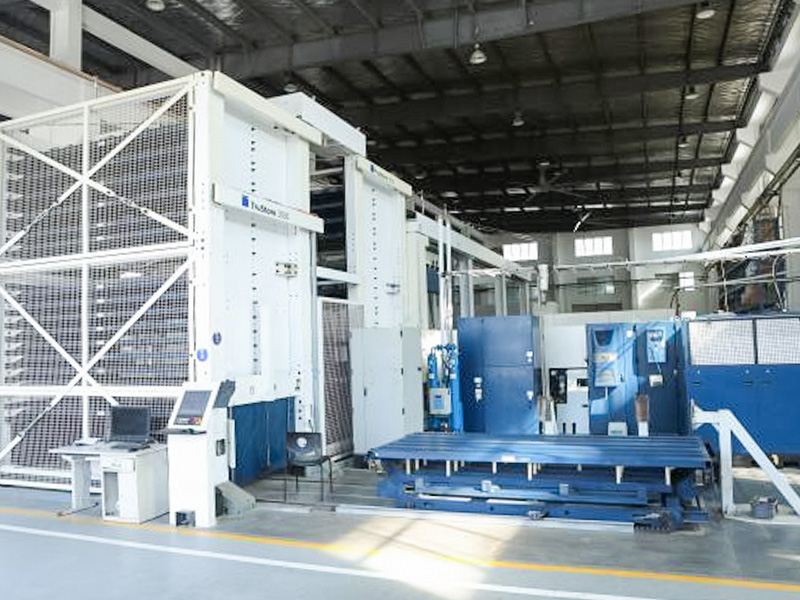
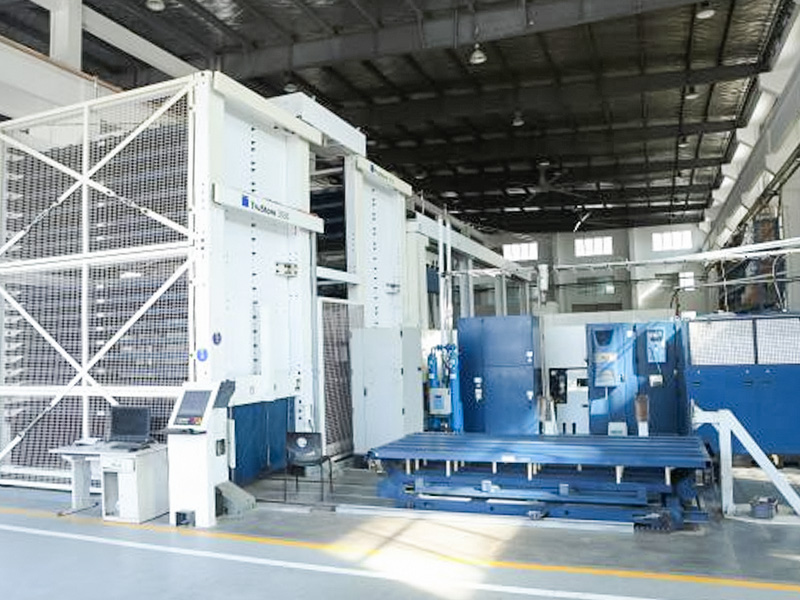 Mesin Pemotong Laser CNC untuk Pemotongan Kontur Logam Lembaran Ketepatan Mesin ini mengendalikan peringkat pemotongan kontur dalam garisan kepingan logam. Kawalan NC berketepatan tinggi dan meja kerja yang besar sesuai dengan kelajuan meratakan huluan, jadi ia sesuai dengan aliran pengeluaran seimbang yang diterangkan di sini. Lihat Produk →
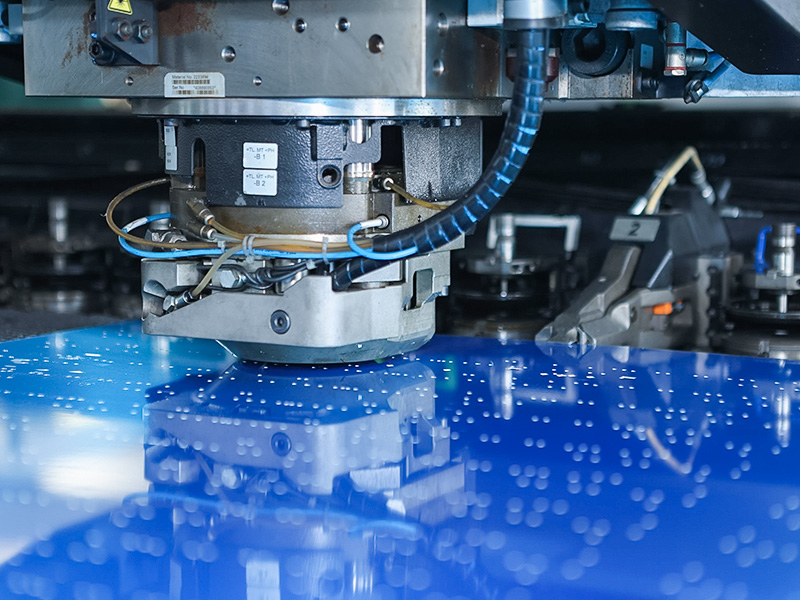
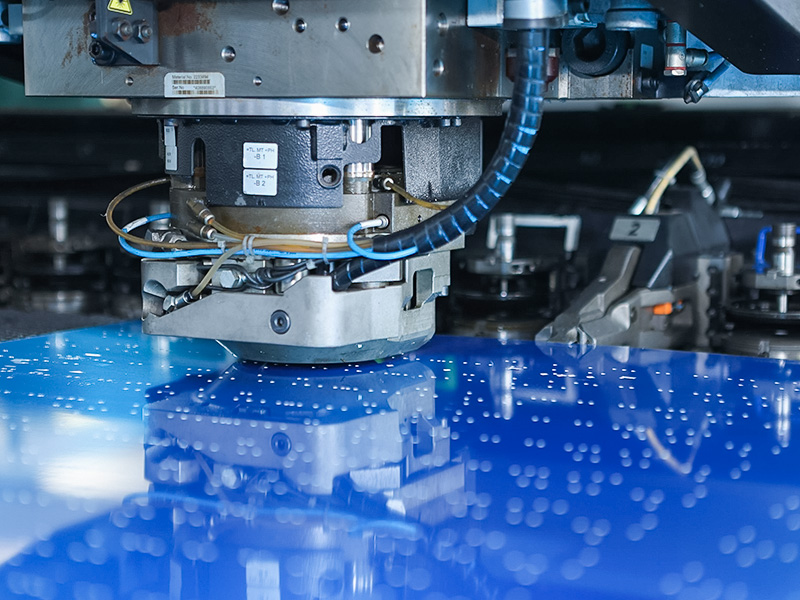 Mesin Penebuk CNC untuk Tebuk Lubang dan Ciri Terbentuk Penekan tebuk menambah lubang dan ciri terbentuk selepas pemotongan laser, memastikan rantaian kepingan logam cekap. Rangka tegar dan sistem CNC sepadan dengan perancangan kadar keluaran yang dibincangkan dalam teks sekeliling. Lihat Produk →
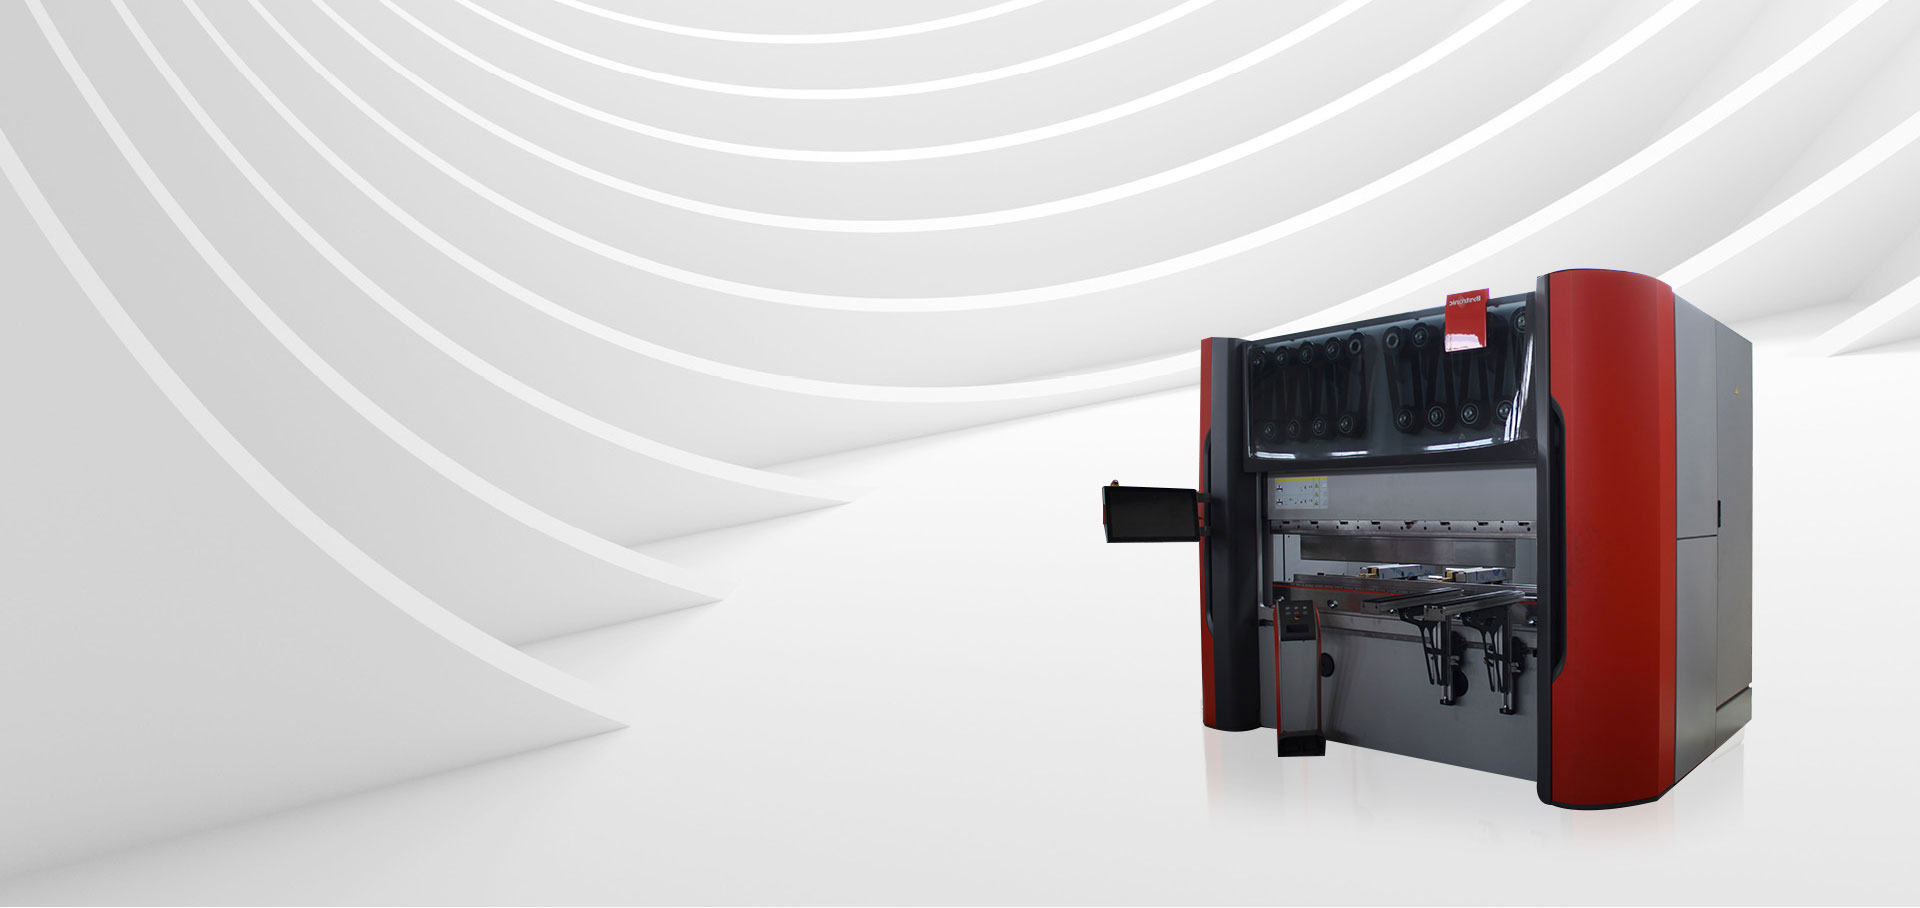
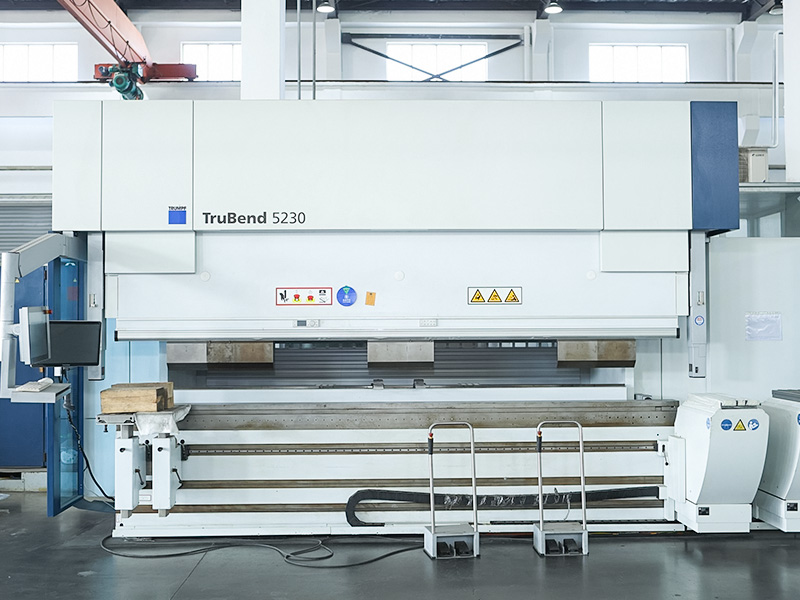
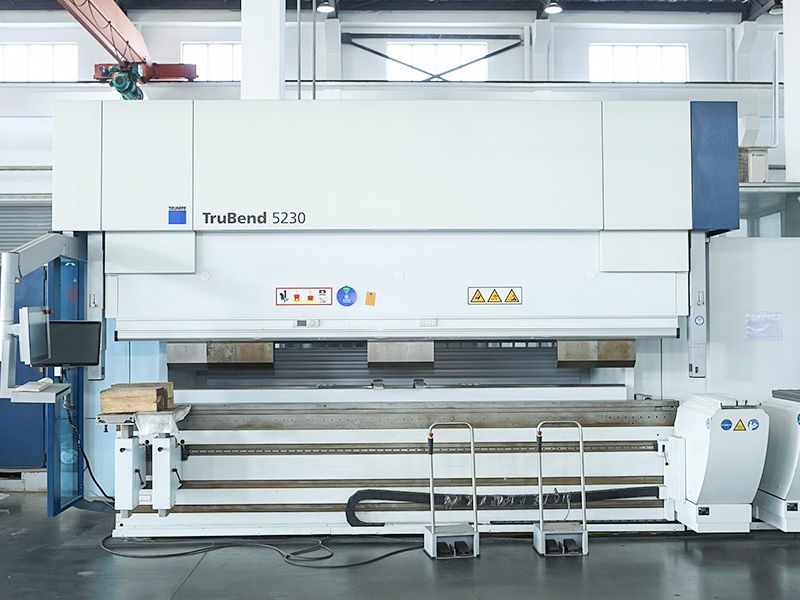 Mesin Lentur CNC untuk Pembentukan Logam Lembaran Tepat Mesin lentur ini melengkapkan peringkat pembentukan dengan kawalan sudut yang tepat dan fleksibiliti acuan. Ia berpasangan dengan stesen laser dan punch, memastikan barisan pengeluaran seimbang yang padanan kelajuannya ditekankan di sini. Lihat Produk →
Rangkaian peralatan logam kepingan kami meliputi keseluruhan rantai ini. Mesin pemotong laser mengendalikan pemotongan kontur, penekan tebuk menambah lubang dan ciri yang terbentuk, dan mesin lentur melengkapkan peringkat pembentukan. Oleh kerana mesin ini berkongsi kawalan dan falsafah bersarang yang sama, pengaturcaraan menjadi lebih mudah dan latihan pengendali mengambil sedikit masa.
Lima soalan akan mendedahkan dengan cepat sama ada mesin sesuai dengan operasi anda:
Apakah kuasa laser terbaik untuk mesin pemotong laser kepingan logam?
Untuk fabrikasi logam kepingan am, laser gentian 3 kW hingga 8 kW meliputi sebahagian besar bahagian dalam keluli karbon 1 mm hingga 16 mm dan keluli tahan karat sehingga 10 mm. Di atas 8 kW, kelajuan tambahan paling ketara pada plat tebal.
Bolehkah mesin pemotong laser memotong kepingan aluminium dan tembaga?
ya. Laser gentian memotong aluminium dan tembaga dengan pasti apabila mesin mempunyai kuasa yang mencukupi dan konfigurasi gas bantuan yang betul. Bahan reflektif ini adalah sebab yang kukuh untuk memilih gentian berbanding CO2.
Apakah tempoh bayaran balik biasa untuk pemotong laser gentian?
Untuk kedai yang menjalankan dua syif, laser gentian 6 kW sering membayar sendiri dalam dua hingga empat tahun berbanding dengan penyumberan luar, bergantung pada volum sebahagian dan kos buruh serantau.
Bagaimanakah pemotongan laser dibandingkan dengan pemotongan plasma untuk kepingan logam?
Pemotongan laser produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu