Content
Pendakap pelekap tiba di stesen pemasangan dengan semua dimensi di dalam toleransi yang dinyatakan, tetapi kedua-dua sudut lentur telah hanyut dengan pecahan darjah dari lukisan. Bahagian itu terletak rata di atas meja, namun apabila ia diikat pada bingkai, panel mengawan tidak akan sejajar. Menolak komponen ini membebankan barisan pengeluaran selama dua jam. Ini adalah titik di mana bahagian kepingan logam menjadi komponen kepingan logam ketepatan.
Komponen logam kepingan ketepatan ditakrifkan oleh kebolehulangan, bukan dengan saiz bahagian. Fabrikasi boleh menyampaikan bahagian sampel yang sempurna dan masih gagal pada kumpulan kedua jika strategi toleransi, perkakas dan rutin pemeriksaan tidak direka bentuk untuk konsisten. Perbezaan praktikal ialah sama ada proses itu boleh memegang hasil yang sama bahagian demi bahagian.
Komponen lembaran logam ketepatan ialah bahagian struktur dan berfungsi yang terbentuk daripada kepingan logam nipis, biasanya antara 0.5 mm dan 6 mm tebal, melalui proses pemotongan, tebukan, lenturan, cantuman dan kemasan. Perkataan ketepatan menerangkan betapa ketat bahagian siap sepadan dengan lukisan kejuruteraan, biasanya dinyatakan sebagai toleransi dimensi atau sisihan sudut.
Contoh biasa termasuk panel casis, pendakap pelekap, perisai EMC, sink haba, panduan penghantar dan penutup kabinet kawalan. Apa yang membezakannya daripada bahagian kepingan logam biasa ialah tahap kawalan yang digunakan pada setiap langkah: bahan dipilih dan disediakan, parameter pemotongan dan pembentukan diperoleh daripada sifat kepingan sebenar, dan bahagian siap diukur dan didokumenkan.
Toleransi tidak bertindak secara berasingan. Anjakan 0.1 mm dalam kedudukan lubang boleh diserap oleh lubang berlubang dalam satu pemasangan, tetapi anjakan yang sama menjadi kegagalan sepenuhnya dalam perumahan peranti perubatan. Kesan praktikal ketepatan bergantung pada cara komponen berinteraksi dengan bahagian lain. Itulah sebabnya anda harus mentakrifkan toleransi di sekitar fungsi, bukan di sekitar perkara yang kelihatan mengagumkan pada lukisan.
| Kelas | Toleransi tipikal | Contoh aplikasi | Apa yang mendorong kos |
|---|---|---|---|
| Standard | ±0.5 mm | Pengawal, penutup, panel mudah | Ketebalan bahan |
| Ketepatan | ±0.1 mm | Casis, kurungan, plat pelekap | Perkakas dan pengaturcaraan |
| Ketepatan tinggi | ±0.02 mm | Peranti perubatan, bahagian aeroangkasa | Pemeriksaan dan kawalan proses |
Memilih kelas toleransi ialah keputusan kos. Menolak kepungan standard daripada ±0.5 mm kepada ±0.1 mm boleh menggandakan kos jika lukisan memerlukan perkakas baharu atau pelan pemeriksaan yang diperluaskan. Perubahan yang sama mungkin menambah hanya sejumlah kecil pada kurungan volum tinggi, kerana kos persediaan dilunaskan merentas beribu-ribu bahagian. Pendekatan yang betul adalah untuk menyatakan toleransi yang mana yang kritikal dari segi fungsi dan biarkan fabrikasi memetik berdasarkan keperluan sebenar.
Kebanyakan komponen kepingan logam ketepatan mengikut urutan operasi yang sama, walaupun geometri bahagian dan bahan berbeza-beza. Proses ini boleh diringkaskan dalam lima langkah.
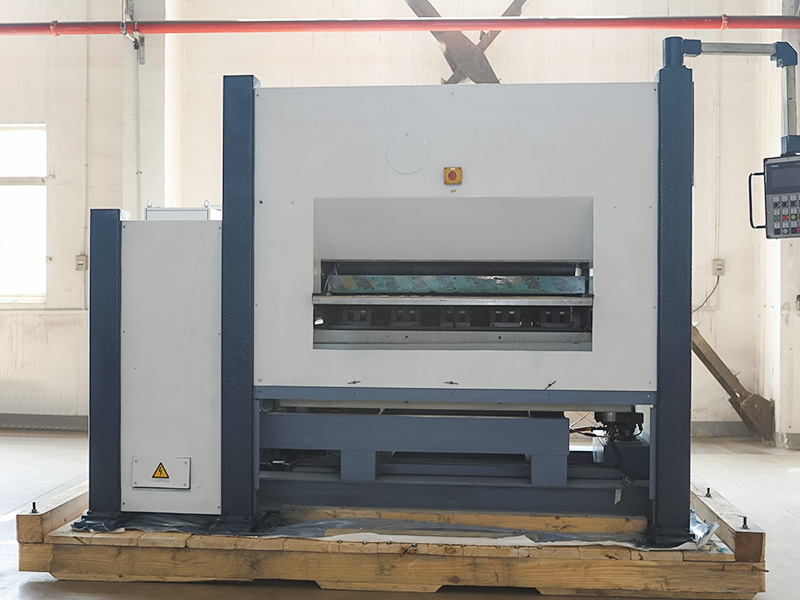
Stok gegelung membawa tekanan dalaman daripada proses penggulungan. Mesin meratakan meratakan helaian, menanggalkan set gegelung dan membawa bahan dalam toleransi yang konsisten sebelum sebarang pemotongan dibuat. Langkah ini secara langsung mempengaruhi ketepatan lenturan kemudian dalam jujukan.
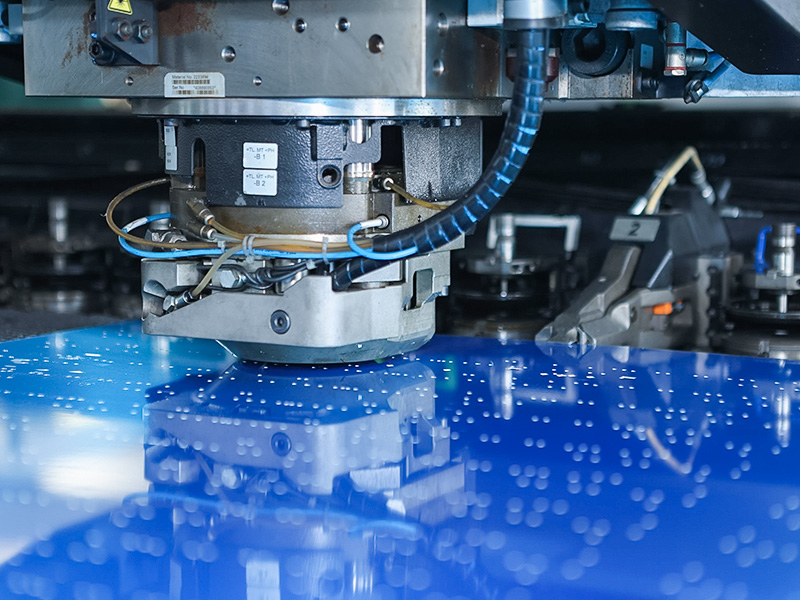
Corak rata dipindahkan dengan pemotong laser CNC atau penekan tebuk CNC. Pemotongan laser mengendalikan kontur kompleks dengan kerf sempit; tebukan menghasilkan lubang bulat dan potongan dengan cepat pada kelajuan tinggi.
Mesin lentur CNC melipat kosong rata ke dalam bentuk akhir. Elaun bengkok, pemilihan alatan dan pampasan springback dikira daripada ketebalan kepingan dan gred bahan sebenar. Ketepatan di sini bermakna sudut lentur kekal dalam 0.2 darjah lukisan.
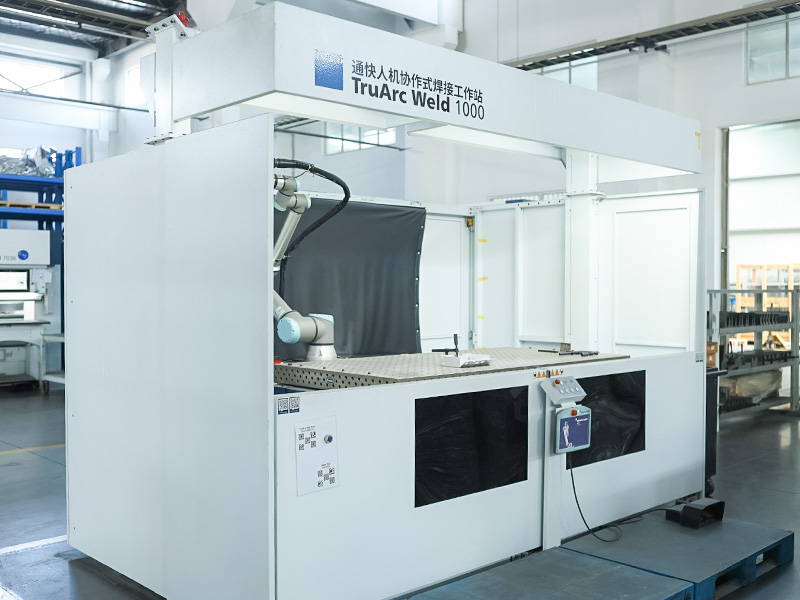
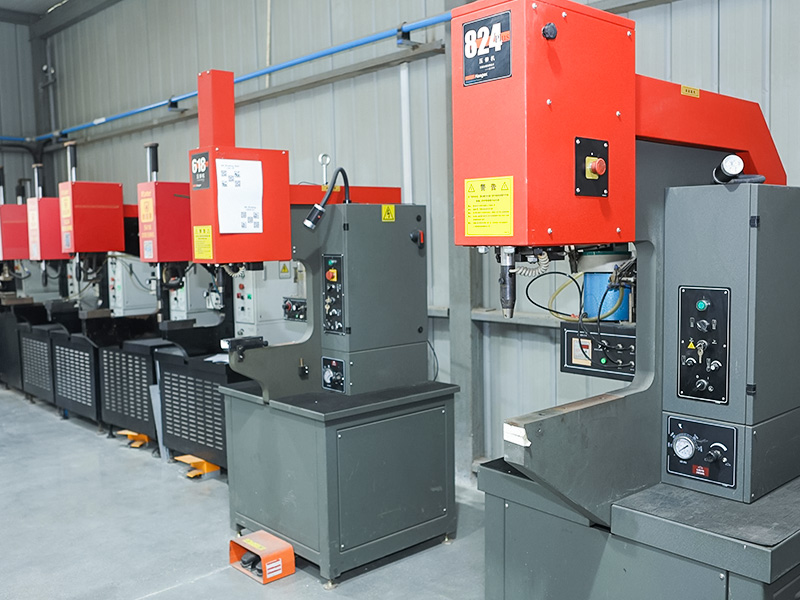
Kimpalan, tekan memukau, atau pengikat berkepit sendiri menyambungkan sub-bahagian dan menambah sisipan berulir. Setiap kaedah penyambungan meninggalkan kesan terma atau mekanikalnya sendiri pada bahan, dan pilihan menentukan kedua-dua kekuatan dan kebolehgunaan masa hadapan.
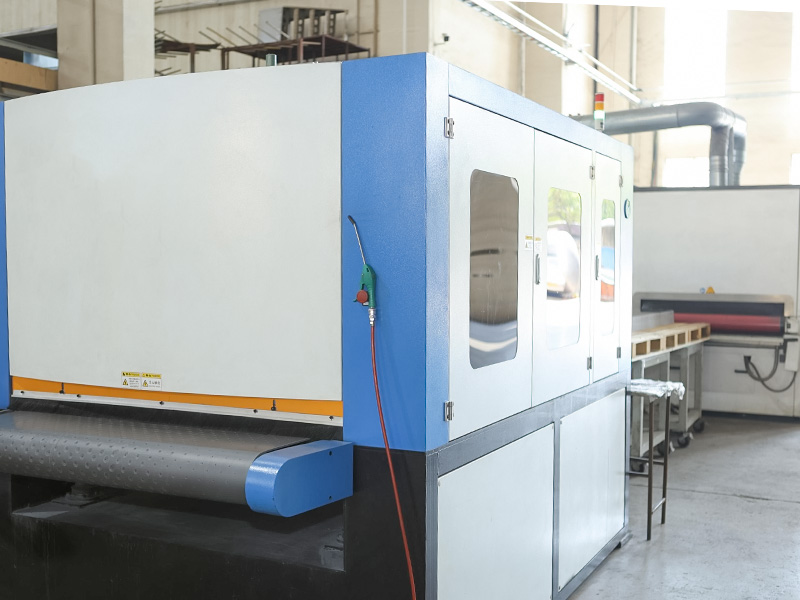
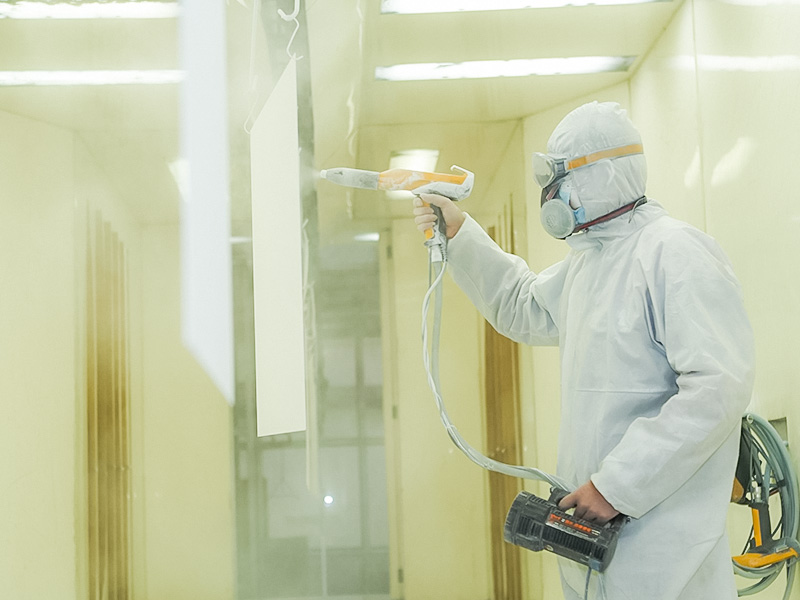
Penggilapan, penyahgris dan salutan melindungi permukaan dan memenuhi keperluan visual. Komponen siap diukur dengan instrumen yang ditentukur, dan hasilnya direkodkan terhadap lukisan.
Operasi meratakan mudah diabaikan pada lukisan. Lembaran yang hanya 0.5 mm dari satah akan menyebabkan lenturan beralih beberapa persepuluh milimeter selepas bahagian tersebut dilepaskan daripada acuan. Untuk jangka masa panjang, nyatakan keadaan material yang akan dihasilkan oleh operasi mengosongkan.
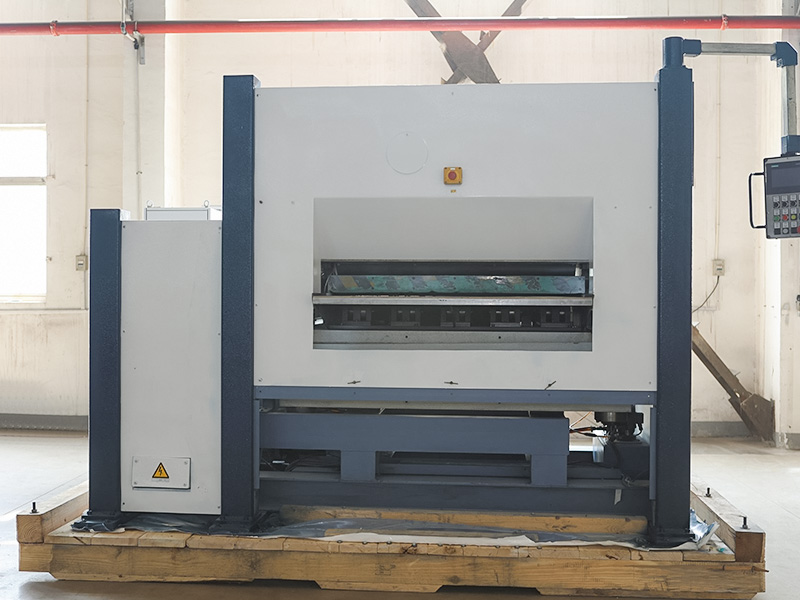 Mesin Meratakan Roller untuk Membetulkan Kerataan Kepingan dan Plat Logam Peralatan meratakan ini mengembalikan kerataan kepada plat dan profil yang cacat, menggunakan penggelek kekerasan tinggi dan pelarasan jurang yang tepat untuk memastikan ketepatan dimensi dan kualiti permukaan, satu langkah kritikal sebelum dikosongkan. Lihat Produk →
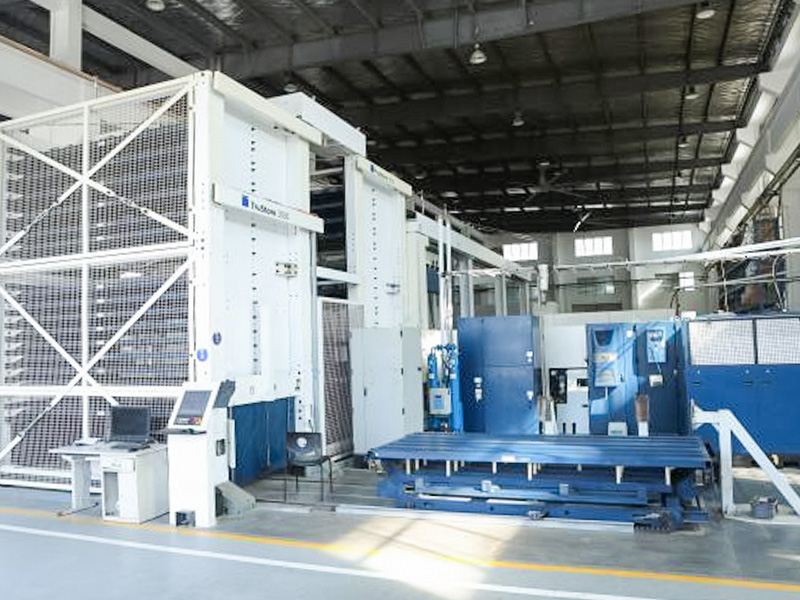
Pemotongan laser CNC adalah kaedah pilihan untuk saiz kelompok kecil hingga sederhana di mana konturnya kerap berubah. Mesin membaca lukisan terkini, melaraskan parameter pemotongan, dan menghasilkan geometri yang sama pada helaian seterusnya tanpa kos cetakan baru.
 Sistem Pemotongan Laser CNC untuk Fabrikasi Logam Lembaran Ketepatan Dengan kawalan berangka termaju dan meja kerja berformat besar, mesin pemotong laser ini memproses keluli tahan karat, keluli karbon dan aluminium dengan cekap, menawarkan ketepatan tinggi dan zon terjejas haba minimum untuk kontur bahagian yang berbeza-beza. Lihat Produk →
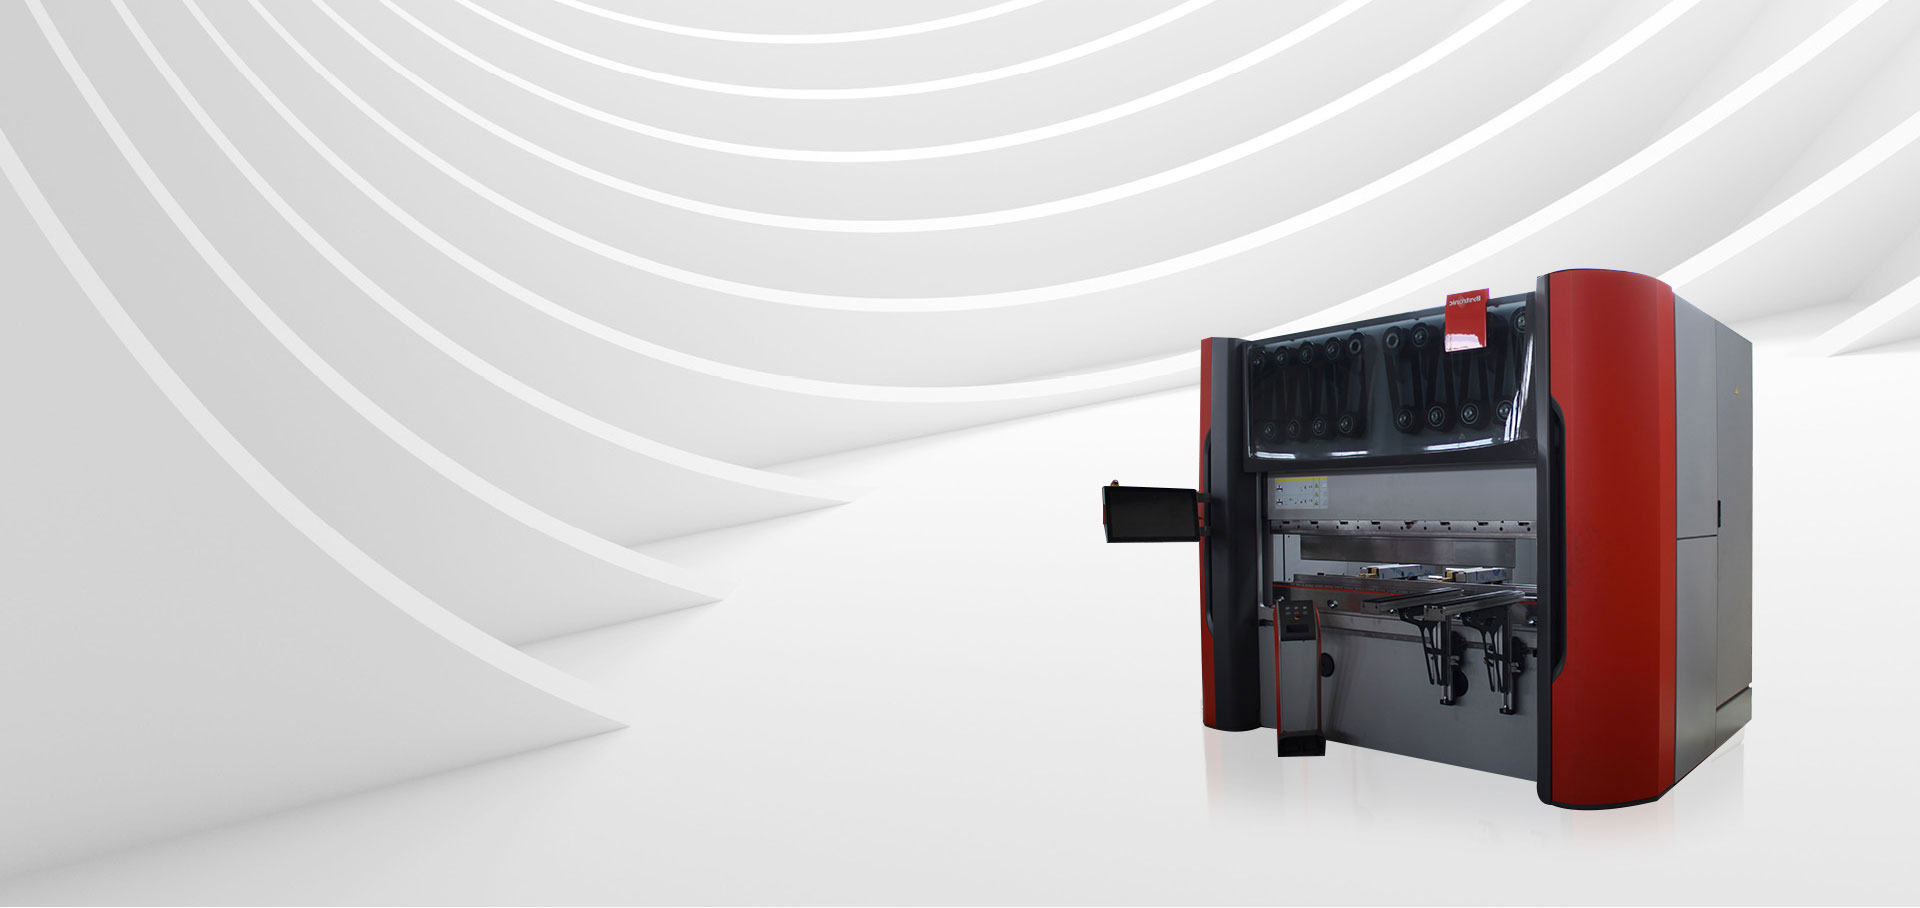
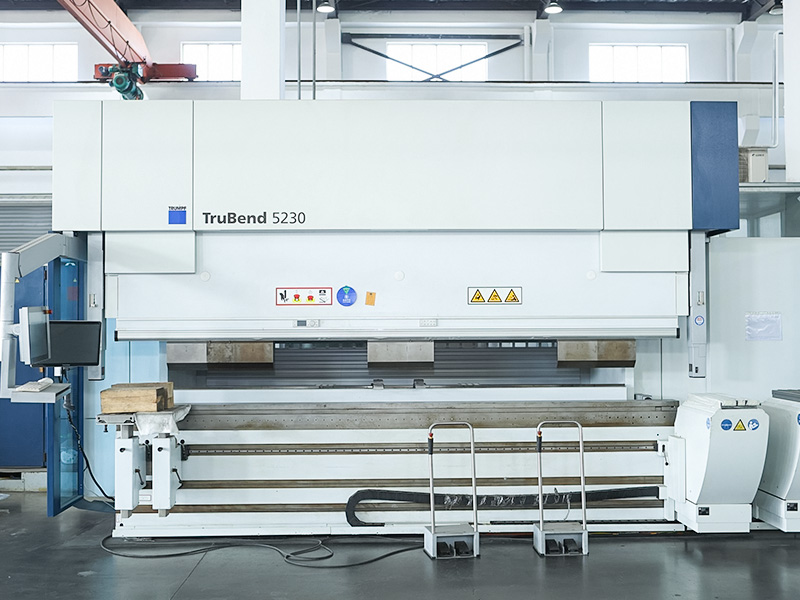
Membengkok ialah operasi di mana kebanyakan ralat dimensi muncul. Mesin lentur CNC dengan pampasan sudut automatik mengekalkan variasi dalam sudut lentur kecil, yang meningkatkan kedudukan corak lubang selepas lipatan.
 Mesin Lentur CNC dengan Pampasan Sudut Automatik Brek tekan ini mempunyai sistem CNC berketepatan tinggi dan struktur yang teguh, membolehkan kawalan tepat sudut dan panjang lentur, mengurangkan ralat dan memperbaiki kedudukan lubang selepas lipatan untuk aplikasi kepingan logam yang pelbagai. Lihat Produk →
Pilihan bahan ialah pemacu ketepatan kedua terbesar selepas perkakas. Setiap gred mempunyai springback, anisotropi, dan kemasan permukaannya sendiri, dan ketiga-tiganya mengubah cara brek tekan memegang sudut.
Spesifikasi bahan termasuk dalam butiran lukisan, bukan dalam perihalan. Nyatakan gred, perangai, dan perlakuan permukaan. Jika komponen akan dikimpal, nyatakan wayar pengisi dan reka bentuk sambungan supaya fabrikasi boleh merancang prosesnya.
Komponen kepingan logam ketepatan muncul di mana-mana produk memerlukan kepungan struktur yang tegar, ringan atau geometri pendakap berulang.
Kurungan, dulang bateri, pengeras casis dan pelindung haba memerlukan corak lubang yang ketat dan permukaan rata. Bahagian-bahagian perlu disusun dalam jig tanpa kerja semula, dan pembekal mesti menunjukkan kawalan proses untuk pengeluaran volum.
Perumah, panel instrumen dan bahagian aksesori pembedahan biasanya dibina dalam kuantiti yang lebih kecil. Toleransi selalunya lebih ketat, kemasan permukaan mestilah bersih, dan setiap komponen boleh dikesan kepada sijil bahan.
Perisai EMC, casis rak 19 inci dan plat pelesapan haba menggabungkan jejari lentur halus dengan corak lubang dekat. Keperluan ketepatan didorong oleh keperluan untuk bahagian itu duduk dengan betul pada PCB atau dinding.
Pengawal, bingkai, kotak kawalan dan plat panduan dibuat daripada kepingan logam dan mesti mengekalkan bentuknya selama bertahun-tahun perkhidmatan. Tingkap toleransi biasanya sekitar ±0.1 mm, terutamanya untuk memastikan titik pelekap sejajar selepas pemasangan.
Pembekal biasanya boleh memetik sebarang toleransi. Apa yang penting ialah sama ada pembekal boleh membuktikan proses itu boleh menahannya.
Tanya sama ada fabrikasi melakukan pemeriksaan dalam proses pada brek tekan dan pemotong laser, dan sama ada pemeriksaan akhir dilakukan terhadap lukisan. Rekod yang didokumenkan dengan nilai yang diukur adalah bukti keupayaan minimum.
Kebanyakan fabrikasi ketepatan berfungsi secara langsung daripada lukisan STEP, DXF atau PDF. Fabrikasi menyemak jejari lentur, ketebalan bahan dan timbunan toleransi sebelum memetik. Jika lukisan itu tiada butiran, fabrikasi yang baik akan bertanya dan bukannya meneka.
Sijil ujian kilang atau rekod kebolehkesanan bahan harus menunjukkan gred, ketebalan dan nombor kelompok untuk helaian yang digunakan dalam setiap pengeluaran. Ini amat penting untuk komponen keluli tahan karat dan aluminium.
Larian kumpulan kecil selalunya kos lebih tinggi bagi setiap unit kerana persediaan, perkakas dan pemeriksaan tersebar di bahagian yang lebih sedikit. Pengeluaran volum menyerap kos itu, itulah sebabnya toleransi 0.1 mm mungkin berpatutan pada pesanan 5,000 keping tetapi mahal pada prototaip 50 keping.
Jika komponen memerlukan geometri bukan standard atau gabungan keperluan luar biasa, pembekal dengan perkhidmatan fabrikasi tersuai boleh melaraskan reka bentuk untuk kebolehkilangan dan mengesyorkan laluan yang memastikan kos bahagian itu berpatutan.
Cara mengurangkan risiko perolehan ialah bertanya awal, bukan lewat. Hantarkan kepada fabrikasi lukisan anda, jumlah yang dijangkakan dan toleransi kritikal. Minta pelan proses yang meliputi sumber bahan, penyediaan alatan, semakan dalam proses dan pemeriksaan akhir. Semak juga pembekal proses kawalan kualiti sebelum membuat pesanan yang besar.
Komponen lembaran logam ketepatan adalah hasil daripada urutan terkawal: meratakan, memotong, membentuk, mencantum, kemasan, dan mengukur. Apabila setiap langkah dilakukan dengan peralatan yang betul dan disiplin yang didokumenkan, bahagian itu memenuhi lukisan bukan dengan nasib, tetapi dengan reka bentuk. Itulah standard yang harus dijangkakan oleh mana-mana pembeli apabila mereka membuat pesanan komponen ketepatan.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu